

Jahutussüsteem on hõõgniidi tootmisliinidele oluline. Selleks, et kinnitada, kas jahutussüsteem toimib hõõgniidi tootmisel tõhusalt, võite arvestada järgmiste teguritega:
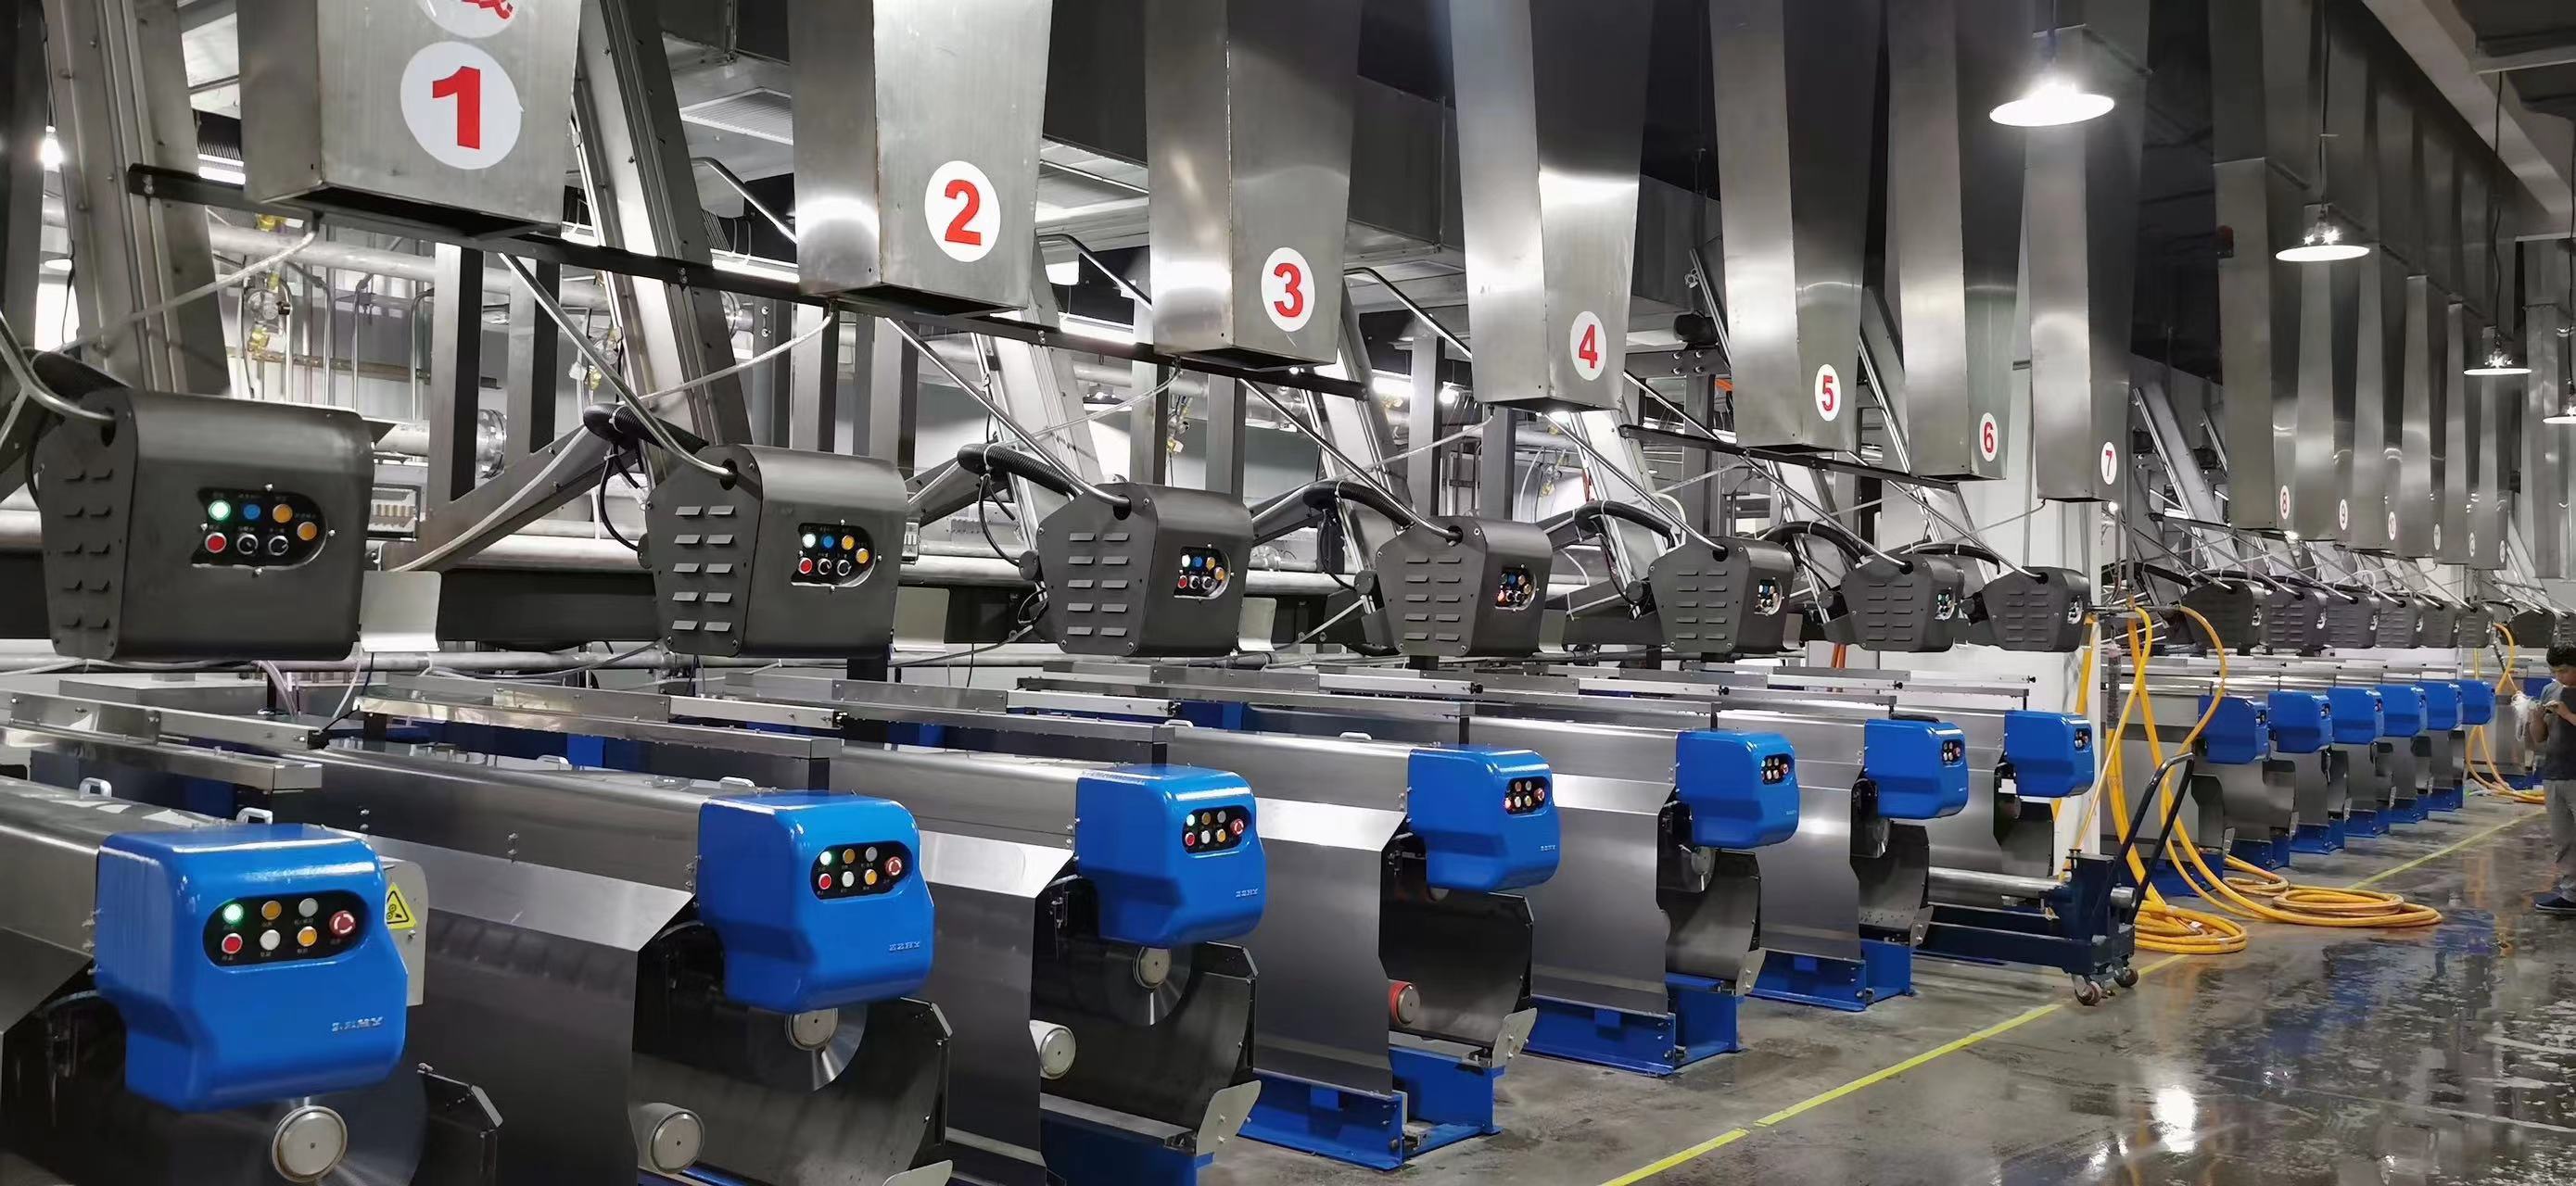
Niidi jahutamine: kontrollige, kas jahutussüsteem tagab niididele piisava ja ühtlase jahutuse. Niidid tuleks kiiresti soovitud temperatuurini jahutada, et need tõhusalt tahkestuksid ja stabiliseeruksid.
Ühtlus: hinnake jahutuse ühtlust niidi kimbu laiuse ja pikkuse ulatuses. Veenduge, et jahutusprotsess oleks ühtlane kogu niidi kimbu ristlõikes, et vältida omaduste varieerumist lõnga ulatuses.
Lõnga kvaliteet: hinnake toodetud lõnga kvaliteeti. Kustutussüsteem peaks andma tulemuseks lõnga, millel on soovitud omadused, näiteks sobiv molekulaarne orientatsioon, tõmbetugevus, venivus, kokkutõmbumine ja muud määratletud omadused.
Protsessiparameetrid: Jälgige ja juhtige jahutussüsteemiga seotud protsessiparameetreid, näiteks jahutusõhu/vee temperatuuri, voolukiirust, rõhku ja düüsi konstruktsiooni. Neid parameetreid tuleks optimeerida soovitud jahutuskiiruse ja jahutusprofiili saavutamiseks.
Visuaalne kontroll: Tootmise ajal teostage niitide ja lõnga visuaalne kontroll. Otsige ebaühtlase jahutuse märke, näiteks ebaühtlast pinna välimust, läbimõõdu erinevusi või nähtavaid defekte.
Toimivuse jälgimine: Jälgige ja registreerige pidevalt asjakohaseid protsessiparameetreid, sh temperatuuri, rõhku ja jahutusaega, et tagada nende püsimine ettenähtud vahemikus. Kõik kõrvalekalded tuleks tuvastada ja viivitamatult parandada.
Kvaliteedikontroll: Tehke toodetud lõngale regulaarseid kvaliteedikontrolle, et kontrollida, kas see vastab nõutavatele spetsifikatsioonidele ja standarditele. See võib hõlmata lõnga tugevuse, venivuse, kokkutõmbumise, denjee, värvikindluse ja muude oluliste omaduste testimist.
Neid tegureid hinnates ning regulaarseid kontrolle ja kvaliteedikatsetusi tehes saate tagada, et jahutussüsteem toimib korralikult ja toodab soovitud kvaliteediga filamentlõnga. Samuti on oluline arvestada teie konkreetse tootmisprotsessi poolt kehtestatud erinõuete või standarditega ning jahutussüsteemi vastavalt kohandada.
Ja tavaliselt on teil valida kahte tüüpi kustutamise vahel:
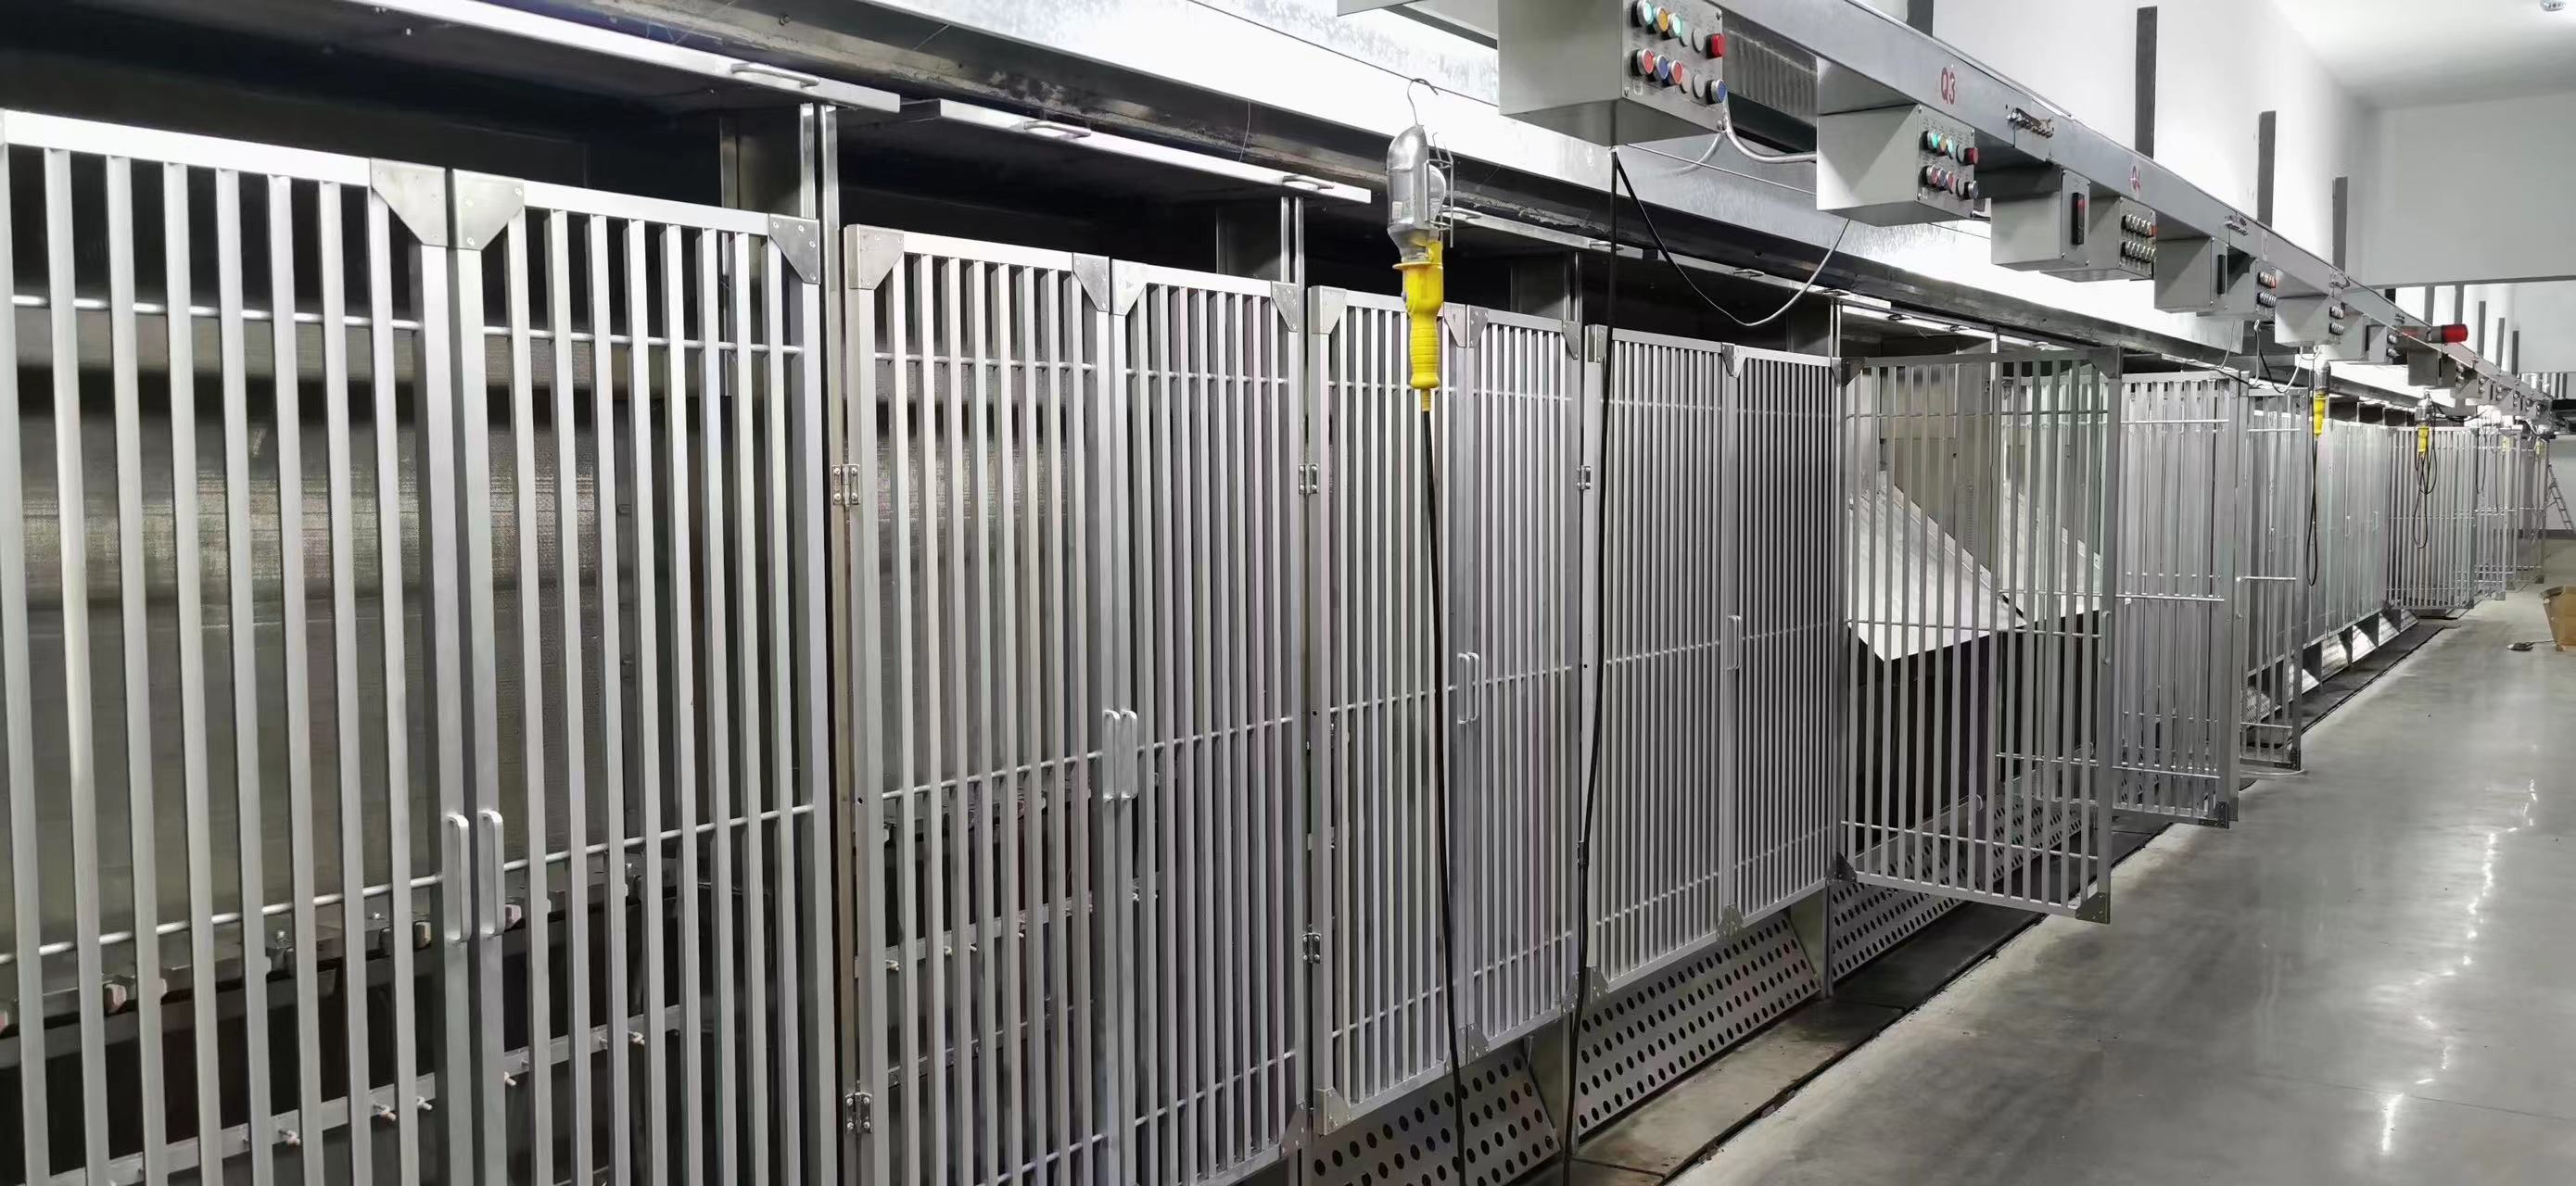
EVO (servadega muudetava ületootmisega) karastamine ja ristkarastamine on kaks erinevat tehnikat, mida kasutatakse filamentlõnga tootmisel. Siin on nende peamised erinevused:
EVO (servadel muudetava üleetendusega) karastamine: EVO karastamine on spetsiaalne karastamistehnika, mida kasutatakse peamiselt FDY (täielikult tõmmatud lõnga) tootmisel. See hõlmab filamentide jahutuskiiruse reguleerimist, eriti lõnga servades või äärtes. Karastusprotsessi ajal filamentide üleetenduse reguleerimisega servades tekib lõnga keskosa ja servade vahel erinev kahanemine. See erinev kahanemine aitab kaasa soovitud kroogusstruktuuri tekkele ja FDY lõnga suuremale mahulisusele.
Ristkustutamine: Ristkustutamine on aga jahutusprotsess, mis toimub vahetult pärast filamentlõnga tootmisel filamentkiudude ekstrusiooni. See hõlmab filamentide kiiret jahutamist, näiteks külma õhu või vee abil, et neid tahkestada ja stabiliseerida. Ristkustutamine aitab säilitada filamentide soovitud molekulaarset orientatsiooni ja füüsikalisi omadusi. Seda kasutatakse tavaliselt erinevat tüüpi filamentlõnga tootmisel, sealhulgas POY (osaliselt orienteeritud lõng) ja FDY.
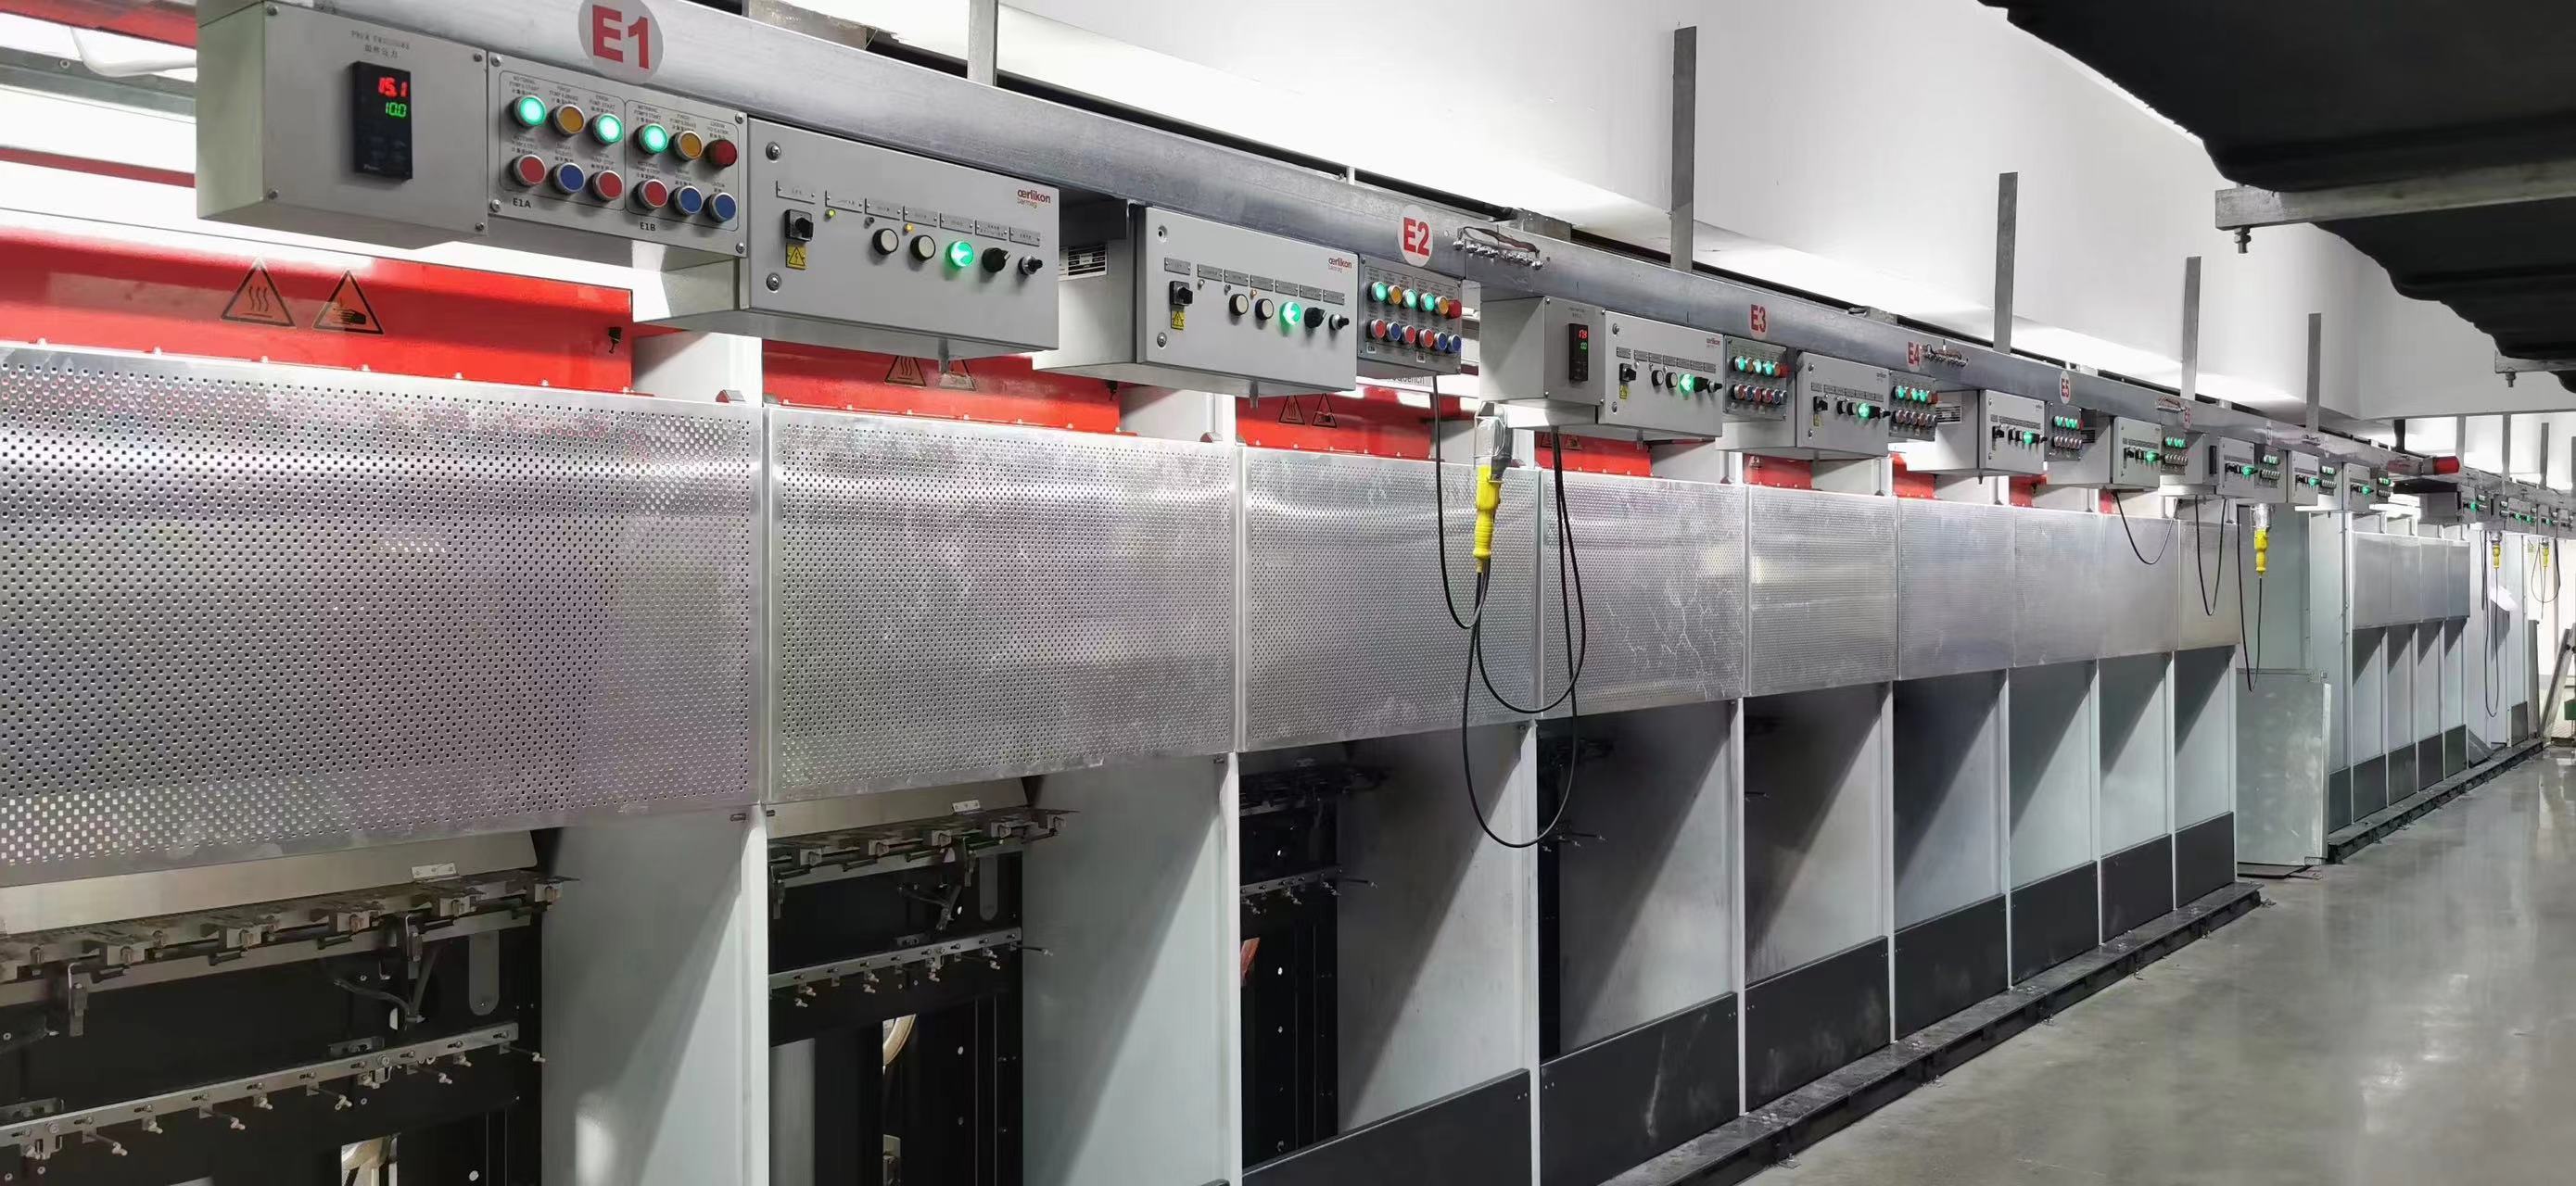
Kokkuvõttes seisneb EVO-karastamise ja ristkarastamise peamine erinevus nende eesmärgis ja mõjus. EVO-karastamine on spetsiaalselt loodud selleks, et tekitada diferentsiaalne kokkutõmbumine ning saavutada FDY-lõngades soovitud kroogusstruktuur ja mahulisus. Ristkarastamine on seevastu üldine jahutusprotsess, mida rakendatakse filamentide stabiliseerimiseks ning nende molekulaarse orientatsiooni ja füüsikaliste omaduste säilitamiseks erinevat tüüpi filamentlõnga tootmisel.
Postituse aeg: 05.06.2023